行星减速机的性能上限,不仅取决于齿轮加工精度、材质与装配工艺,安装同轴度是否达标,直接决定减速机的运行噪音、温升、磨损速度和使用寿命。很多新装机不久就出现异响、发热、背隙快速变大、断齿、油封漏油等故障,排除选型和润滑问题之后,绝大多数根源都是电机与减速机不同心、对中偏差超标。精密伺服传动系统,同轴校准是安装工序里不可省略的关键步骤。
同轴度偏差分为径向偏移、角度偏差、端面间隙偏差三类。轻微的不同心,短时间内不易察觉,行星减速机运行一段时间后,齿轮持续承受额外的交变偏载,齿面单侧磨损,轴承持续承受附加径向力。长期偏载会造成轴承游隙异常、滚道点蚀,行星减速机噪音逐步增大、温度升高,严重时直接出现断齿、输入轴断裂,联轴器也容易弹性疲劳损坏。高频正反转、高速往复工况,对同轴度的要求会更加严苛。
安装前要做好基础检查。确认电机法兰、行星减速机法兰贴合面平整无毛刺、磕碰变形,清理接触面的铁屑、油污;核对法兰规格、止口尺寸、轴径公差,止口是同轴定位的基准,止口配合间隙过大,会给对中带来很大难度。联轴器优先选用刚性联轴器,精密伺服场景也可使用高刚性波纹管联轴器,避免选用弹性过大的橡胶联轴器,掩盖同轴偏差,造成虚假调试合格。
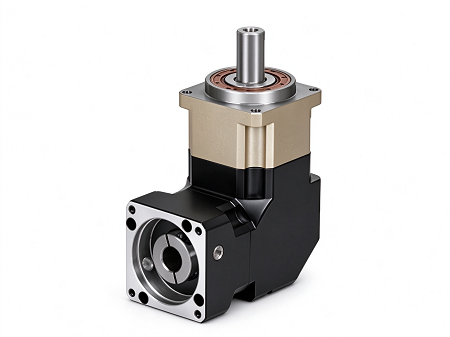
同轴校准常用百分表检测法,这是自动化行业通用可靠的方式。将百分表固定在减速机输入端,表头打在电机轴或者联轴器外圆,转动轴系,观察径向跳动数值;再将表头打在端面,检测端面跳动。根据设备精度等级控制公差:常规自动化设备径向跳动建议控制在 0.03mm 以内,高精度激光、半导体设备要求控制在 0.01~0.02mm。调整电机固定垫片,微调电机位置,直到径向与端面跳动都在允许范围之内,再对角均匀锁紧固定螺栓。
锁紧螺栓有顺序要求,不可单边一次性拧紧。采用对角分次锁紧,逐步压紧法兰,防止单侧受力拉扯,破坏已经调好的同轴度。全部螺丝锁紧后,需要复测一次百分表数值,确认锁紧过程中没有发生偏移。安装完成后,行星减速机先空载试运行,观察振动、噪音和温升,空载无异常再逐步加载。
日常维护巡检时,也要定期复查同轴状态。设备长期震动、机架变形、拆装维修后,同轴精度容易发生偏移。重视同轴度校准,消除附加偏载,才能充分发挥行星减速机的高精度、高刚性优势,减少非预期故障,延长减速机服役周期。